


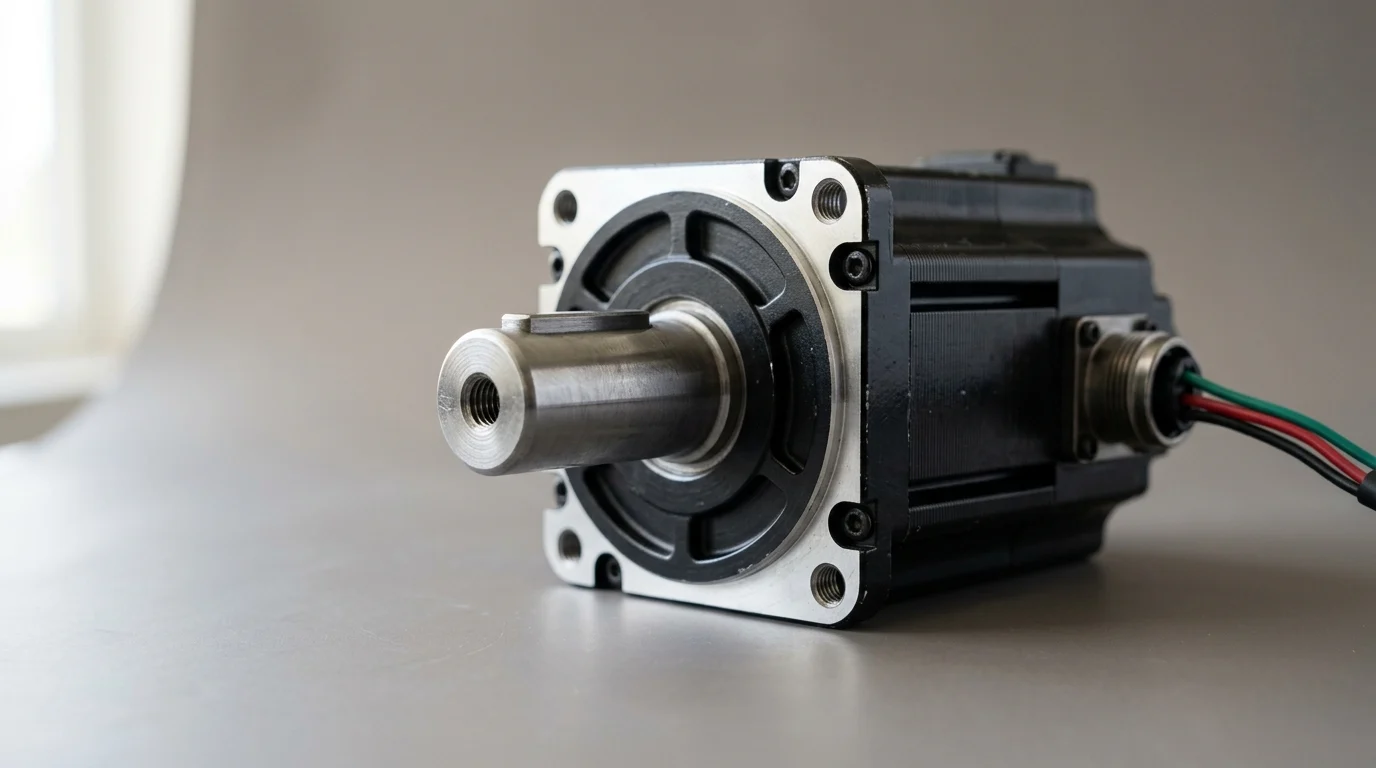
In Schwermaschinen ist eine Servowelle nicht nur ein rotierendes Stahlbauteil – sie ist ein präzises Bindeglied zwischen der vorgegebenen Bewegung und der tatsächlich wirkenden Kraft. Anwendungen können Drehmomentbelastungen von Hunderten bis über 5.000 Nm, Dauerbetrieb, Stoßbelastungen und Temperaturen von -20 °C bis +80 °C oder höher aufweisen. Unter diesen Bedingungen können bereits kleine Fehler bei der Materialbeschaffung zu Vibrationen, Spiel, Lagerschäden oder einem kompletten Ausfall des Antriebsstrangs führen. Dieser Leitfaden erklärt, wie Sie Wellenanforderungen definieren, kritische Toleranzen wie Rundlauf und Unwucht überprüfen, Werkstoffe und Bearbeitungsoptionen vergleichen und beurteilen, ob ein Lieferant die erforderliche Konsistenz gewährleisten kann. kundenspezifische Servomotorwellen in anspruchsvollen Industrieanlagen.
Anforderungen vor der Beschaffung definieren
Bei der Vorbereitung auf die Beschaffung eines Spezialanfertigung Servomotorwelle Bei schweren Maschinen ist der erste Schritt stets die genaue Festlegung der Anforderungen. Sich auf Vermutungen zu verlassen, was unter immenser industrieller Belastung standhält, oder auf Standardspezifikationen zurückzugreifen, kann zu vorzeitigem Maschinenausfall in der Produktion führen. Erfolgreiche Beschaffung beginnt bereits in der Entwicklungsabteilung, lange bevor eine formelle Angebotsanfrage versendet wird.
Last, Drehmoment, Einschaltdauer und Bewegungsprofil
Schwere Maschinen arbeiten unter extremen Bedingungen mit Drehmomenten, die je nach Anwendungsgröße von Hunderten bis über 5.000 Nm reichen können, sowie mit Stoßbelastungen, die sie stark beanspruchen. StandardkomponentenBei der Anforderungsanalyse ist es entscheidend, die zu erwartende Last und das Bewegungsprofil des Motors genau zu betrachten. Ob der Motor schnelle, hochbeschleunigte Indexiervorgänge mit starken Ruckwerten ausführt – was oft Wellen mit geringer Massenträgheit erfordert – oder eine gleichmäßige, hohe Zugkraft aufrechterhält: Das Verständnis dieser dynamischen Lasten ist unerlässlich.
Der Betriebszyklus ist ebenso entscheidend. Läuft die Anlage rund um die Uhr ohne Abkühlphasen, rückt die Ermüdungslebensdauer in den Vordergrund. Die Berechnung der dynamischen Belastungen während dieses Dauerbetriebs stellt sicher, dass die Welle nicht vorzeitigem Verschleiß oder Torsionsscherungen ausgesetzt ist. Auch die Umgebungstemperaturen, die in der Schwerindustrie leicht zwischen -20 °C und +80 °C oder darüber liegen können, müssen berücksichtigt werden, da sie die Materialausdehnung und die Schmierstoffviskosität erheblich beeinflussen.
Spezifikationen der Servomotorwelle zur Bestätigung
Sobald die physikalischen und umweltbedingten Anforderungen klar definiert sind, müssen sie in konkrete Maßvorgaben übersetzt werden. Die Rundlauftoleranz spielt dabei eine entscheidende Rolle; eine enge Kontrolle des Rundlaufs – bei Hochgeschwindigkeitsanwendungen mitunter unter 0,01 mm – ist in der Regel erforderlich. Zu große Toleranzen begünstigen hochfrequente Vibrationen, die den Verschleiß von Lagern und Dichtungen beschleunigen.
Im Gegensatz zu herkömmlichen Hochleistungswellen, Servomotorwellen Für eine präzise Steuerung sind spezifische Merkmale erforderlich. Dazu gehören spezielle Montageflächen für Encoder oder Resolver, eine exakte Rückkopplungsausrichtung und die Einhaltung bestimmter Auswuchtklassen (z. B. ISO 1940 G2.5), um eine genaue Positionierung zu gewährleisten. Auch die Schnittstellenpunkte müssen sorgfältig geprüft werden. SplinesKeilnuten oder Gewindeenden müssen exakt dimensioniert sein, um mit dem Getriebe oder der Kupplung passgenau zu passen. Die Orientierung an gängigen Normen wie DIN 5480 für Keilwellen und ISO 286 für Toleranzen erhöht die technische Zuverlässigkeit. Eine Abweichung von 0,05 mm an einer Keilnut ist signifikant. PräzisionswellenbearbeitungUnzureichende Passung der Keilnuten kann in Servoanwendungen mit hohem Drehmoment leicht zu Spiel führen. Die explizite Definition dieser Toleranzen in den Zeichnungen beseitigt jegliche Unsicherheit für den Hersteller.
Vergleich von Materialien, Bearbeitung und Lieferantenkapazität
Mit den genauen Spezifikationen in der Hand geht es im nächsten Schritt um die Bewertung der Materialzusammensetzung und der Fertigungsmöglichkeiten. Die Auswahl eines erfahrenen Lieferant von industriellen Servowellen ist ein entscheidender Schritt im Prozess. Selbst die beste Konstruktion scheitert, wenn die Materialwahl ungeeignet ist oder der Maschinenbediener Abstriche bei der Qualität macht.
Material-, Toleranz- und Oberflächenvergleich
Die Materialwahl bestimmt sowohl die Leistung als auch den Preis. SchwerlastanwendungenHochwertige Legierungen, die sich speziellen Wärmebehandlungen wie der Induktionshärtung unterziehen lassen, werden im Allgemeinen bevorzugt. Bei der Bewertung einer Stahl-ServomotorwelleDer Vergleich von Zugfestigkeit, Härte und Korrosionsbeständigkeit ist daher unerlässlich. Servoanwendungen profitieren unter Umständen von Hohlwellenoptionen, um die Massenträgheit zu reduzieren oder elektromagnetische Verträglichkeit (EMV) und Kabelfreiheit zu gewährleisten. Auch die Oberflächenbeschaffenheit spielt eine Rolle; im Allgemeinen wird eine Rauheit (Ra) von 0,4 bis 0,8 µm an den Lagerzapfen angestrebt, um Reibung und Verschleiß zu minimieren.
Hier ein kurzer Überblick über die Materialien, die typischerweise bei Projekten im Bereich schwerer Maschinen verglichen werden. Hinweis: Die Werte für Streckgrenze und Härte hängen stark von den angewandten Wärmebehandlungsbedingungen ab.
| Material | Streckgrenze (MPa) | Härte (HRC) | Typischer Anwendungsfall |
|---|---|---|---|
| AISI 4140 Legierter Stahl | ~650 - 950 | 22 - 32 | Allgemein robust, gute Zähigkeit |
| AISI 4340 Legierter Stahl | ~700 - 1100 | 25 - 35 | Anwendungen mit hoher Belastung und extremen Stressanforderungen |
| Edelstahl 17-4 PH (ASTM A564) | ~1000 - 1170 | 38 - 44 | Korrosive Umgebungen, hohe Festigkeit |
Lieferantennachweise für Präzision und Zuverlässigkeit
Das Material ist nur Potenzial; der Lieferant muss die Realität liefern. Konkrete Nachweise über Präzisionsbearbeitungsfähigkeiten, insbesondere 5-Achs-CNC-Drehen und -Fräsen, sind eine Grundvoraussetzung. Die Zusammenarbeit mit etablierten Betrieben, die ihre Fähigkeiten anhand von CMM-Berichten (Koordinatenmessmaschine) und dokumentierten Prüfprozessen belegen können, gewährleistet einen reibungsloseren Produktionsprozess.
Die technische Kompetenz eines Lieferanten ist ebenso wichtig. Anstatt sich auf vage Aussagen zu institutionellem Wissen zu verlassen, sollten Käufer nach konkreten Bewertungskriterien suchen: Audits der Produktionskapazität, eine Historie mit wenigen dokumentierten Qualitätsmängeln und relevante Branchenzertifizierungen (wie ISO 9001, IATF 16949 oder AS9100, sofern zutreffend). Kann ein Lieferant seine Qualitätskontrolle nicht mit harten Fakten belegen, ist es ratsam, sich an den nächsten Kandidaten zu wenden.
Treffen Sie die endgültige Beschaffungsentscheidung
Am Ziel angekommen, mit festgelegten Spezifikationen, ausgewählten idealen Materialien und einer Auswahlliste hochqualifizierter Partner für OEM-MotorwellenfertigungNun ist es an der Zeit, die Entscheidung endgültig zu treffen. Diese letzte Phase erfordert sorgfältige Verhandlungen, eine strenge Überprüfung und ein ausgeprägtes Gespür für die Logistik.
Angebotsanfrage, Prototyping und Inspektionsschritte
Mit dem Versand der Angebotsanfrage (RFQ) festigt sich der Prozess. Zunächst muss eine Geheimhaltungsvereinbarung (NDA) unterzeichnet werden, um geistiges Eigentum zu schützen. Anschließend sollten 2D-Zeichnungen, 3D-CAD-Modelle und ein detailliertes Materialdatenblatt übermittelt werden. Sobald Angebote vorliegen, darf die Prototypenphase nicht übersprungen werden. Eine kleine Erstbestellung – eine Mindestbestellmenge (MOQ) von 5 bis 10 Einheiten – ermöglicht gründliche Praxistests.
Bei Ankunft der Prototypen muss die physische Prüfung über die übliche Dokumentation hinausgehen. Empfohlene Prüfpunkte umfassen die Kontrolle von Rundlaufgenauigkeit, Härtetiefe und Oberflächenbeschaffenheit im Vergleich zu den ursprünglichen Anforderungen. Die Implementierung von Protokollen zur dynamischen Auswuchtung und Dauerfestigkeitsprüfung liefert ein wesentlich klareres Bild der Langzeitstabilität als CMM-Berichte allein. Auch die Verpackung wird bewertet; schwere Schäfte Für den Transport sind VCI-Beutel (mit flüchtigem Korrosionsinhibitor) und eine sichere Verpackung erforderlich, um Rost und Beschädigungen zu vermeiden. Die Serienproduktion darf erst freigegeben werden, wenn die Prototypen die festgelegten Akzeptanzkriterien erfüllen, eine bestimmte Feldtestdauer durchlaufen haben und alle nicht konformen Prototypen durch Korrekturmaßnahmenpläne formell behandelt wurden.
Kosten, Lieferzeit und Qualität in Einklang bringen
Der letzte Schritt besteht in der Bewältigung des klassischen Dreiecks:
Wichtigste Erkenntnisse
- Definieren Sie Drehmoment, Stoßbelastung, Tastverhältnis, Bewegungsprofil und Betriebstemperatur, bevor Sie eine Angebotsanfrage für eine kundenspezifische Servomotorwelle senden.
- Um die Servogenauigkeit bei hohen Geschwindigkeiten zu gewährleisten, müssen enge Anforderungen an Rundlauf, Auswuchtgrad, Encoder-Montageflächen und Rückkopplungsausrichtung festgelegt werden.
- Um Zeichnungen übersichtlicher und leichter überprüfbar zu gestalten, sollten anerkannte Normen wie ISO 286, ISO 1940 G2.5 und DIN 5480 verwendet werden.
- Die Auswahl der Wellenwerkstoffe erfolgt anhand von Zugfestigkeit, Härte, Dauerfestigkeit, Korrosionsbeständigkeit und Kompatibilität mit der Wärmebehandlung.
- Überprüfen Sie Keilwellen, Keilnuten, Gewindeenden und Kupplungsschnittstellen sorgfältig, da bereits kleine Maßabweichungen bei Maschinen mit hohem Drehmoment zu Spiel führen können.
Häufig gestellte Fragen
Welche Informationen sollte ich vorbereiten, bevor ich ein Angebot für eine kundenspezifische Servomotorwelle anfordere?
Bereiten Sie Drehmomentbereich, Stoßspitzenbelastungen, Einschaltdauer, Bewegungsprofil, Betriebstemperatur, Wellenabmessungen, Schnittstellendetails, Toleranzanforderungen, Materialpräferenzen und Zeichnungen vor. Klare Spezifikationen helfen Lieferanten, Spekulationen zu vermeiden und das Risiko von Nachbesserungen zu reduzieren.
Warum ist die Rundlauftoleranz für eine Servomotorwelle wichtig?
Zu hoher Rundlauf kann Vibrationen, Lagerverschleiß, Dichtungsschäden und eine ungenaue Positioniergenauigkeit verursachen. Bei Hochgeschwindigkeits-Servoanwendungen kann je nach Ausführung ein Rundlauf unter 0,01 mm erforderlich sein.
Welche Materialien werden üblicherweise für Hochleistungs-Servomotorwellen verwendet?
Schwere Maschinen werden häufig aus hochfesten legierten Stählen gefertigt, die sich für Wärmebehandlung, Induktionshärtung oder Oberflächenbearbeitung eignen. Bei der Materialauswahl sollten Zugfestigkeit, Härte, Dauerfestigkeit, Korrosionsbeständigkeit und Kosten berücksichtigt werden.
Wie beeinflussen Keilwellen, Passfedern und Gewindeenden die Leistungsfähigkeit von Wellen?
Diese Schnittstellen übertragen Drehmomente auf Kupplungen, Getriebe oder angetriebene Komponenten. Ungenaue Passung, falsche Toleranzen oder Fehlausrichtung können in Servosystemen mit hohem Drehmoment zu Spiel, Reibkorrosion, Vibrationen und vorzeitigem Ausfall führen.
Welche Normen sind bei der Spezifizierung einer Servomotorwelle hilfreich?
Gängige Referenznormen sind ISO 286 für Toleranzen, ISO 1940 für Auswuchtgüten und DIN 5480 für Keilwellen. Die Verwendung anerkannter Normen verbessert die Übereinstimmung zwischen technischen Zeichnungen, Prüfung und Fertigung.