


Einführung
Antriebsstränge im Automobilbereich entwickeln sich rasant, und die Wellenfertigung musste sich entsprechend anpassen. Reibschweißen spielt dabei eine zentrale Rolle, da es Ingenieuren ermöglicht, leichte Rohrabschnitte mit hochfesten Verzahnungen, Flanschen oder Endverbindungen in einem einzigen, robusten Bauteil zu kombinieren. Diese Entwicklung ist sowohl für konventionelle Fahrzeuge als auch für Elektrofahrzeuge relevant, bei denen Drehmomentdichte, Gewichtsreduzierung, Kostenkontrolle und Zuverlässigkeit gleichzeitig im Wettbewerb stehen. Dieser Artikel erläutert die Entwicklung der Wellenschweißtechnologie, die strategische Bedeutung des Festkörperschweißens und die Vorteile in Konstruktion, Material und Produktion, die zu einer breiteren Anwendung in modernen Antriebssystemen führen.
Warum die Schweißwellentechnologie strategisch an Bedeutung gewinnt
Wer sich in letzter Zeit mit der Entwicklung von Antriebssträngen im Automobilbereich beschäftigt hat, dem ist wahrscheinlich ein massiver Wandel in der Komponentenfertigung aufgefallen. Da Elektrofahrzeuge und Anwendungen mit hohem Drehmoment unsere traditionellen mechanischen Grenzen erweitern, habe ich Folgendes beobachtet: Reibschweißen entwickelt sich von einer Nischenmethode zur Entwicklung zu einem zentralen strategischen Vorteil für Tier-1-Zulieferer und OEMs gleichermaßen.
Was zeichnet einen modernen Schweißschaft aus?
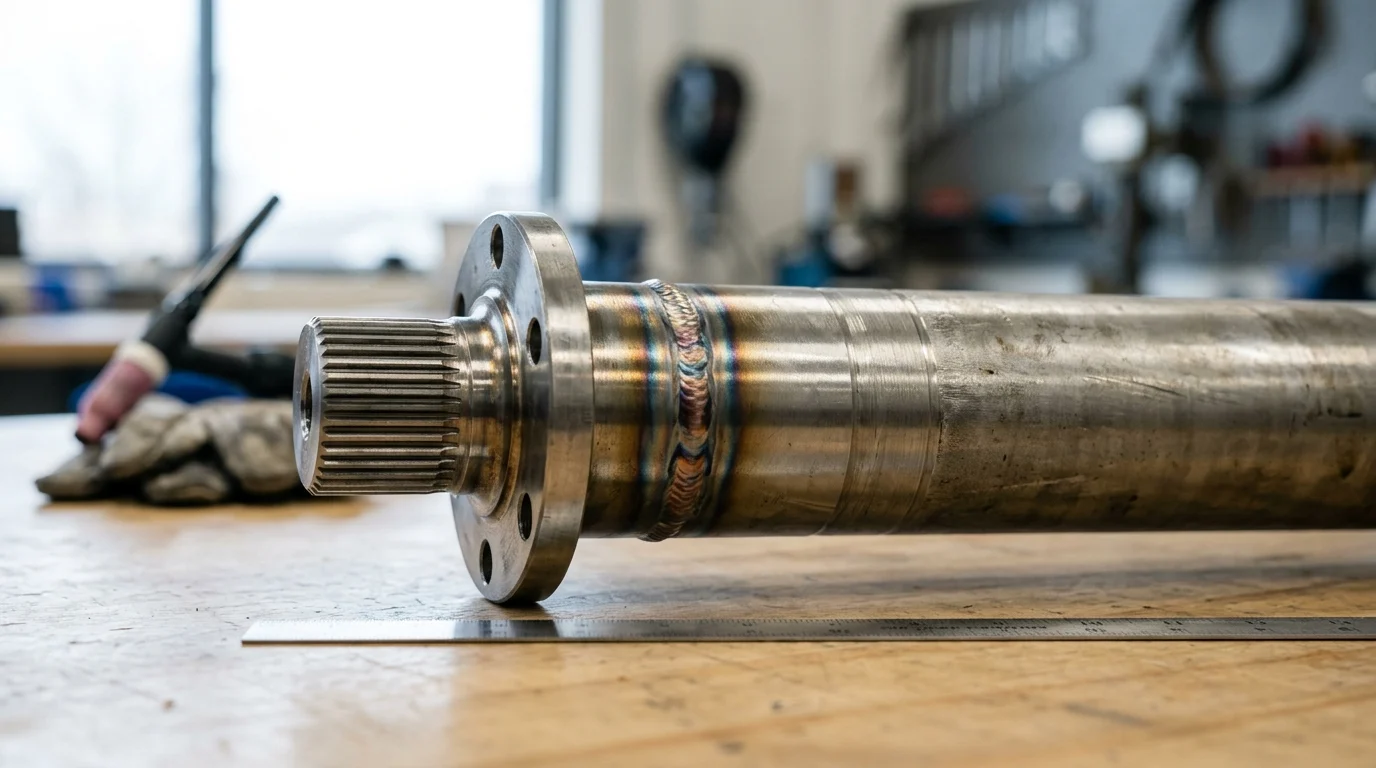
Was genau macht aus einer Standardkomponente eine moderne Komponente? ReibschweißwelleEs geht vor allem um die Fähigkeit, unterschiedliche Metalle makellos zu verbinden, ohne sie zu schmelzen. Anstatt ein massives, schweres Einzelstück aus hochwertiger Legierung zu bearbeiten, können wir nun einen leichten Kohlenstoffstahlrohrkörper nehmen und ihn direkt mit einer hochfesten Keilwelle oder einem Flansch aus legiertem Stahl reibschweißen.
Durch dieses Bimetallverfahren werden die teuren, schweren und verschleißfesten Materialien nur dort eingesetzt, wo sie unbedingt benötigt werden. Da das Verfahren auf der durch mechanische Reibung und immensen Druck erzeugten Wärme basiert, entsteht eine feste Verbindung. Bei korrekter Ausführung erreicht diese Schweißung eine Querschnittsfestigkeit von 100 % und hält extremen Torsionsbelastungen von oft über 1500 Nm problemlos stand. moderne elektrische Antriebsstränge ohne ein komplettes Scheitern zu riskieren.
Welche Marktkräfte treiben die Einführung des Reibschweißens voran?
Der Markt übernimmt diese Technologie nicht nur aus Innovationsgründen; starker Branchendruck zwingt uns dazu. Der rasante Übergang zu Elektrofahrzeugen erfordert leichtere, stärkere Komponenten Denn jedes Gramm Rotationsmasse, das wir einsparen, führt direkt zu einer verbesserten Akkulaufzeit und Motoreffizienz. Meiner Erfahrung nach hat der Wechsel zu einem hohlen, reibgeschweißten Automobilwelle kann die Rotationsmasse des Antriebsstrangs um erstaunliche 15-20% reduzieren.
Zudem erfordern Engpässe in der Lieferkette und aggressive Kostensenkungsziele deutlich höhere Produktionsraten. Reibschweißen zeichnet sich durch extrem kurze Zykluszeiten aus – oft nur 15 bis 30 Sekunden pro Schweißung. Diese Geschwindigkeit, kombiniert mit der massiven Reduzierung des Rohmaterialverbrauchs, macht es traditionellen Verfahren wie dem Schmieden von Einzelteilen und der Bearbeitung von Tieflöchern extrem schwer, im globalen Massenproduktionsmaßstab wettbewerbsfähig zu sein.
Wie die Wellenkonstruktion beim Reibschweißen Leistung und Kosten verbessert
Lassen Sie uns die konkreten Vorteile genauer betrachten. Ich sage den Entwicklungsteams immer, dass die Einführung des Reibschweißens nicht nur eine einfache Umstellung im Fertigungsprozess ist; es ist ein grundlegender Konstruktionsschritt, der die Kosten drastisch senkt und gleichzeitig die Leistung deutlich steigert.
Welche Vergleiche zeigen die wichtigsten Vorteile auf?
Vergleicht man die traditionelle Fertigungsmethode mit dem Reibschweißen, sprechen die Zahlen für sich. Traditionelle Bearbeitung einer Stufe Antriebswelle Die Herstellung eines massiven Rohlings führt zu einer enormen Menge an Metallspänen auf dem Boden. Durch das Verschweißen von endkonturnahen Teilen reduzieren wir diesen Abfall drastisch.
| Metrisch | Traditionelle Bearbeitung | Reibschweißen |
|---|---|---|
| Materialabfall | 30 % - 40 % | |
| Typische Zykluszeit | 3 - 5 Minuten | 15 - 45 Sekunden |
| Ungleiche Metalle | Nicht möglich | Vollständig unterstützt |
| Verformung nach dem Schweißen | Nicht zutreffend (Hohe Bearbeitungsspannung) | Sehr gering ( |
Dieser Vergleich verdeutlicht, warum die Stückkosten so drastisch sinken. Man benötigt weniger Rohmaterial, verbringt weniger Zeit an der CNC-Drehmaschine und erhält eine leichtere, optimierte Endmontage.
Welche Prozesskontrollen und Inspektionen sind am wichtigsten?
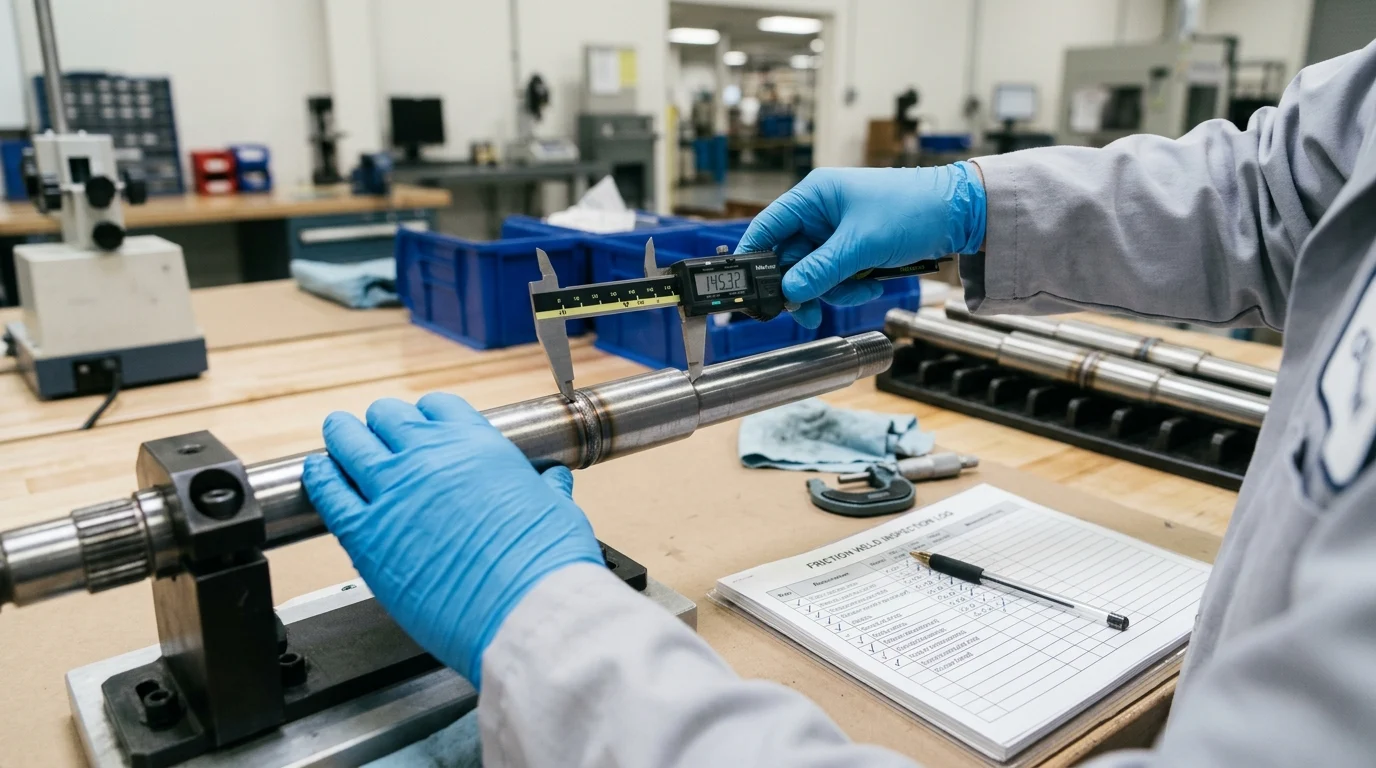
Das Verbinden zweier sich mit hoher Geschwindigkeit drehender Metallteile erfordert natürlich strenge Verfahren. QualitätskontrolleWoher wissen wir das? Geschweißte Bauteile Reißt es nicht unter Last? Das Geheimnis liegt in strengen, automatisierten Prozesskontrollen.
Moderne Reibschweißmaschinen mit kontinuierlichem Antrieb überwachen Parameter in Echtzeit. Wir beobachten Drehzahlen von bis zu 2.000 U/min und Stauchdrücke zwischen 50 und 150 MPa, abhängig von Durchmesser und Material. Schon bei einem Druckabfall von nur 1 % wird das Werkstück markiert. Nach dem automatischen Abscheren des Schweißgrats prüfen wir mittels zerstörungsfreier Prüfverfahren wie der Ultraschallprüfung (UT) auf innere Lufteinschlüsse. Bei optimaler Einstellung dieser Steuerungsparameter sinkt die Fehlerrate regelmäßig deutlich unter 50 ppm (Teile pro Million).
Wie man die Beschaffung und Auswahl von Schweißwellen bewertet
Die Technologie zu kennen ist gut, aber die Suche nach dem richtigen Partner für die Serienfertigung dieser Wellen ist der Punkt, an dem viele vielversprechende Projekte scheitern. Man braucht einen Lieferant, der wirklich versteht Die rigorosen, kompromisslosen Anforderungen moderner Automobilantriebe.
Welche Schritte helfen beim Vergleich von Lieferanten und Herstellern?
Bei der Bewertung potenzieller Partner für ein HochpräzisionswelleIch beginne stets mit einer Überprüfung ihrer Ausrüstung und metallurgischen Kompetenzen. Verfügen sie über die richtige Kombination aus Trägheits- und kontinuierlich angetriebenen Reibschweißanlagen? Besitzen sie ein eigenes Labor, das Makroätzungen und Zugversuche zur Validierung der Schweißzone durchführen kann?
Als Nächstes betrachte ich ihre Skalierbarkeit und die Flexibilität ihrer Mindestbestellmenge. Ein guter Lieferant sollte Sie über den gesamten Lebenszyklus hinweg unterstützen können – von einer Prototypenserie von 500 Stück für Validierungstests bis hin zu jährlichen Produktionsmengen von über 100.000 Einheiten, sobald die Fahrzeugplattform skaliert ist.
Welche endgültigen Kriterien sollten die Entscheidung leiten?
Letztendlich muss Ihre endgültige Entscheidung für einen Lieferanten von einigen unabdingbaren Kriterien abhängen. An erster Stelle steht die Qualitätszertifizierung: Wenn ein Unternehmen nicht nach IATF 16949 zertifiziert ist, sollte es keine Antriebsstrangkomponenten für die Automobilindustrie herstellen. Punkt. Diese Zertifizierung gewährleistet, dass das Qualitätsmanagementsystem die Anforderungen an Rückverfolgbarkeit und PPAP (Produktionsfreigabeverfahren) erfüllt.
Zweitens sollten Sie die Lieferzeiten genau prüfen. Die Entwicklung eines neuen Reibschweißprofils und die Lieferung von Erstmusterprüfmustern (FAI) sollten nicht länger als 8 bis 12 Wochen dauern. Wenn ein Lieferant sechs Monate allein für die Prüfung einer Schweißverbindung verlangt, mangelt es ihm entweder an technischem Know-how oder an Maschinenkapazität. Durch die Abstimmung strenger Qualitätszertifizierungen, bewährte LieferzeitenDurch transparente Preisgestaltung lässt sich eine Lieferkette sichern, die das Reibschweißen tatsächlich als den Wettbewerbsvorteil nutzt, für den es gedacht war.
Wichtigste Erkenntnisse
- Die wichtigsten Schlussfolgerungen und Begründungen für das Schweißen von Wellen
- Spezifikationen, Konformitätsprüfungen und Risikobewertungen sollten vor der endgültigen Zusage überprüft werden.
- Praktische nächste Schritte und Hinweise, die Leser sofort anwenden können
Häufig gestellte Fragen
Was ist eine reibgeschweißte Welle?
Es verbindet zwei Wellenabschnitte durch Reibungswärme und Druck, nicht durch Schmelzen. Dadurch kann motor-shaft.com ein leichtes Rohr mit einer hochfesten Keilwelle oder einem Flansch zu einem langlebigen Bauteil kombinieren.
Warum sind reibgeschweißte Wellen in Automobilantrieben wichtig?
Sie reduzieren die Rotationsmasse, verbessern den Wirkungsgrad und bewältigen hohe Drehmomente. In Elektrofahrzeugantrieben kann eine hohlgeschweißte Welle das Gewicht um etwa 15–20 % reduzieren und gleichzeitig die Festigkeit beibehalten.
Kann man durch Reibschweißen unterschiedliche Metalle zur Wellenherstellung verbinden?
Ja. Es kann Materialien wie Kohlenstoffstahlrohre mit Enden aus legiertem Stahl verbinden, wobei teures, verschleißfestes Metall nur dort eingesetzt wird, wo es benötigt wird, und die Gesamtteilkosten gesenkt werden.
Wie wird die Qualität von Schweißwellen überprüft?
Nutzen Sie Lieferanten, die Drehzahl, Druck und Verformung in Echtzeit überwachen, und überprüfen Sie anschließend die Schweißnahtintegrität mittels Ultraschallprüfung. Auf motor-shaft.com können Sie Qualitätszertifikate einsehen.
Worauf sollten Käufer bei der Auswahl eines Lieferanten für Schweißwellen achten?
Prüfen Sie die Materialeigenschaften, Drehmomentanforderungen, Rundlaufgenauigkeit, zerstörungsfreie Prüfverfahren, Zykluszeit und Zertifizierung. Ein Lieferant sollte zudem Erfahrung mit Automobilwellen und skalierbarer Produktion nachweisen können.